搜索历史
清空记录
{{item.search_key}}
热门搜索
换一批
{{item.name}}
{{item.english_name}}
订阅电子报
每周1次 每2周1次
{{sum}}
登录 注册

应用行业

PHA吹塑薄膜国标更新,2027年4月起实施

苏州新劢德:吸入给药不止于药,精密装置如何支撑制剂开发与落地?

香港理工大学:纺织跨界医药包装,无金属有机抗菌材料如何落地应用?

产品类别

世索科在上海启用创新体验中心及集团首个智能实验室

凯赛生物追加3.23亿元投资,推进生物基聚酰胺复合材料项目

柳道实业冲刺港交所上市IPO,全球热流道市场份额约12.5%

活动推介

  • 【首发】从汽车到低空经济,从AI到精密成型|CPRJ车用塑料论坛,帮您看清业务增长路线

  • 明天开幕!第八届CPRJ医用橡塑论坛苏州见

  • 【工厂探访】走进海天苏州!10万级洁净车间里的微量精密注塑

图组

视频新闻

【探厂】走进海天苏州技术中心!10万级无尘车间动态演示方案

震雄:全电动LSR零气泡精密注塑医疗应用方案&数字化管理MOM

海天医用PVC解决方案,10万级无尘车间动态演示方案!

会议视频

【Q&A回放】力劲科技:驱动汽车制造创新——汽车保险杠自动化解决方案

【直播回看】海天HAITIAN: 汽车PUR模内涂层:模塑部件涂层和喷漆的未来

【精彩片段】大赛璐工程塑料Daicel HPP:从回收到刚需:PCR-POM,凭什么?

企业/产品视频

原产地日本积水WS606微球,多行业发泡高效解决方案。

我们的AC发泡剂,不做低价无保障,不赚离谱高价,只守合理利润。

贺州市广硕新材料有限公司

首页 > 新闻 > 回收

再生聚苯乙烯挤塑建材影响因素研究

来源:CPRJ中国塑料橡胶 日期 :2020-01-06 作者 :李志杰 邓亮 徐海萍 上海英科实业有限公司

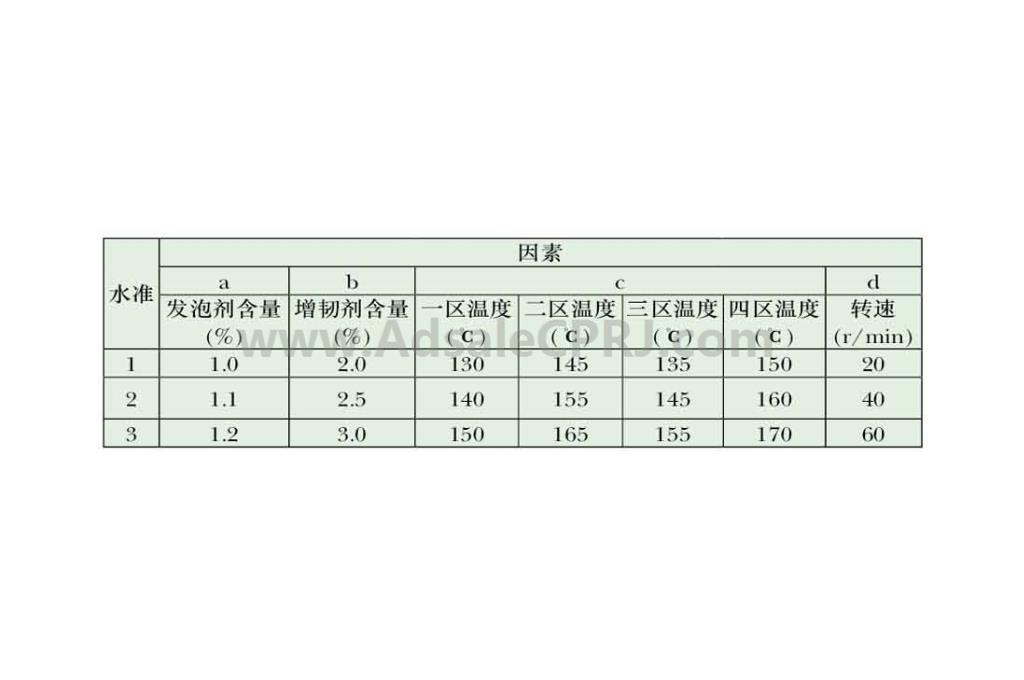
本文选用原料便宜、易得、易于发泡的再生发泡聚苯乙烯(EPS)为研究物体,利用生产塑料建材常用的单螺杆挤出低发泡工艺进行研究。由于影响低发泡塑料建材性能的因素有很多,如塑料高分子基体的种类和含量,增韧剂、发泡剂和塑化剂的种类和含量,加工成型方法及工艺条件等,本文针对同一种塑料基体、增韧剂和发泡剂,用正交设计实验和单因素多水平实验研究增韧剂和发泡剂的含量以及温度和转速对再生聚苯乙烯挤塑建材性能的影响,分析和探讨其影响规律。

实验部分

主要原料

再生发泡聚苯乙烯(EPS),上海英科实业有限公司;增韧剂(SBS, 苯乙烯-丁二烯-苯乙烯AD0044),上海卡帝德塑胶制品有限公司;吸-放热型互配发泡剂(YK-10),上海英科实业有限公司;塑化剂(邻苯二甲酸二辛酯),上海祁聚化工有限公司。

主要设备及仪器

Brabender单螺杆挤出机(PLE-3),德国Brabender公司;超高分辨场发射扫描电子显微镜(SEM),Sirion 200,荷兰FEI公司;电子密度计(MH-200P),上海图新电子科技有限公司;万能试验机,WDW-20KN,上海华龙测试仪器有限公司;球压痕硬度仪,XWK-70,承德市科承试验机有限公司;电子式悬臂梁冲击试验机,XC-22ZD,承德市精密试验机有限公司。

样品制备

再生粒料选用同一批次料,塑化剂按80ml/100kg粒料固定比例添加,发泡剂和增韧剂按照正交设计表中质量百分比添加,混合均匀,经由单螺杆挤出机按照正交设计表和单因素实验中的转速和各区温度自由挤出发泡,经过定型模具后在10℃冷却水中冷却定型。 样品按照各测试指标要求加工制取。

LIZHIJIE-2.png
结果与讨论

发泡剂含量对再生EPS建材性能的影响

当再生EPS料性和其它助剂一定时,挤出建材的泡孔直径和密度随着发泡剂含量的增加先减小后又增大,力学性能随着发泡剂含量的增加逐渐减小。实验结果表明,发泡剂含量是影响泡孔直径和分布、建材密度的最重要因素。

当发泡剂含量较少时,熔体中所含气泡较少,相互作用力较小,气泡受到熔体强度的作用力多于气泡间相互作用力,泡孔有足够的空间膨胀和较小的熔体挤压力,所以此时泡孔较大;当发泡剂含量继续增加时,单位面积上泡孔增多,气孔分布较均匀,泡孔直径较小,此时的建材密度较小;当发泡剂含量继续增加时,会出现并泡现象,此时泡孔当量直径又回升变大,但泡孔分布很不均匀,局部甚至出现少泡的现象,导致此时建材密度变大。当泡孔分布均匀,密度最低时,最佳发泡剂质量含量为1.2%。

温度对再生EPS建材性能的影响

当再生EPS料性和其它助剂一定时,挤出建材的泡孔直径随着温度的增加而增加,密度和力学性能均随温度增加而下降。由于随着温度的增加,PS融酯的黏度下降,泡孔在自由发泡胀大过程中所受包覆力也下降,于是泡孔直径逐渐变大直至并泡出现。在气泡壁破裂并泡出现前,泡孔直径变大趋势逐渐缓和,此时,泡孔直径较大,单位面积泡孔个数最多,建材密度最小。温度超过155℃后,并泡出现,泡孔直径逐渐变大,数量变少,建材力学性能保持持续变小趋势。综合考虑建材力学性能的要求,以及密度对原料成本的投入影响,选择最适发泡区温度为155℃。 

增韧剂含量对再生EPS建材性能的影响

当再生EPS料性和其它助剂一定时,挤出建材的泡孔直径和密度随着增韧剂含量的增加略微变小,力学性能随着增韧剂含量的增加而增加,硬度的增幅较小,弯曲强度和冲击强度增幅较大。考虑添加增韧剂的成本,选择最适增韧剂质量含量是3.0%。 

转速对再生EPS建材性能的影响

当再生EPS料性和其它助剂一定时,挤出建材的泡孔直径和密度随着单螺杆挤出机转速的增加先减小后又增大,力学性能均随着挤出机转速的增加先增大后又降低,转速对建材弯曲强度的影响较小。密度与泡孔直径变化趋势一致,验证了熔体和气体满足气液相平衡时,气泡越细密,分布越均匀,样品密度越小。当样品密度最小,弯曲强度、硬度、冲击强度最大时,转速为40r/min。

挤出建材的扫描电镜分析

根据正交试验结论条件下挤出建材的SEM图可以看出:泡孔分布较均匀,无明显并泡或极小泡现象;泡孔尺寸差异性小;泡孔平均直径约100μm。此泡孔结构说明发泡剂分散均匀,无局部过热现象。对于泡孔直径大小,直径太大,虽有用料省的优点,但易导致力学性能不足,在最佳配方组份和工艺条件下,得到的建材样品密度低至0.430g/cm3。

结论

(1) 四因素三水平正交设计试验结果表明,各设计因素对样品泡孔直径的影响大小顺序是:发泡剂含量>挤出温度>转速>增韧剂含量;对样品密度的影响大小顺序是:发泡剂含量>挤出温度>增韧剂含量>转速。 

(2) 单因素多水平试验表明,得到的最优配方组分和工艺条件是:发泡剂含量1.2%,挤出速度40r/min,增韧剂含量3.0%,挤出机四区温度依次是140℃、155℃、145℃、160℃。

(3) 最佳配方含量和工艺条件下得到的样品密度可低至0.430g/cm3,平均泡孔直径约100μm。泡孔分布均匀,大小合适,力学性能良好。

 点赞 丨  {{details_info.likes_count}}

该内容需要登录方可查看,如需继续观看,请点击下方登录按钮   登录

来源:CPRJ中国塑料橡胶 日期 :2020-01-06 作者 :李志杰 邓亮 徐海萍 上海英科实业有限公司

本文选用原料便宜、易得、易于发泡的再生发泡聚苯乙烯(EPS)为研究物体,利用生产塑料建材常用的单螺杆挤出低发泡工艺进行研究。由于影响低发泡塑料建材性能的因素有很多,如塑料高分子基体的种类和含量,增韧剂、发泡剂和塑化剂的种类和含量,加工成型方法及工艺条件等,本文针对同一种塑料基体、增韧剂和发泡剂,用正交设计实验和单因素多水平实验研究增韧剂和发泡剂的含量以及温度和转速对再生聚苯乙烯挤塑建材性能的影响,分析和探讨其影响规律。

实验部分

主要原料

再生发泡聚苯乙烯(EPS),上海英科实业有限公司;增韧剂(SBS, 苯乙烯-丁二烯-苯乙烯AD0044),上海卡帝德塑胶制品有限公司;吸-放热型互配发泡剂(YK-10),上海英科实业有限公司;塑化剂(邻苯二甲酸二辛酯),上海祁聚化工有限公司。

主要设备及仪器

Brabender单螺杆挤出机(PLE-3),德国Brabender公司;超高分辨场发射扫描电子显微镜(SEM),Sirion 200,荷兰FEI公司;电子密度计(MH-200P),上海图新电子科技有限公司;万能试验机,WDW-20KN,上海华龙测试仪器有限公司;球压痕硬度仪,XWK-70,承德市科承试验机有限公司;电子式悬臂梁冲击试验机,XC-22ZD,承德市精密试验机有限公司。

样品制备

再生粒料选用同一批次料,塑化剂按80ml/100kg粒料固定比例添加,发泡剂和增韧剂按照正交设计表中质量百分比添加,混合均匀,经由单螺杆挤出机按照正交设计表和单因素实验中的转速和各区温度自由挤出发泡,经过定型模具后在10℃冷却水中冷却定型。 样品按照各测试指标要求加工制取。

LIZHIJIE-2.png
结果与讨论

发泡剂含量对再生EPS建材性能的影响

当再生EPS料性和其它助剂一定时,挤出建材的泡孔直径和密度随着发泡剂含量的增加先减小后又增大,力学性能随着发泡剂含量的增加逐渐减小。实验结果表明,发泡剂含量是影响泡孔直径和分布、建材密度的最重要因素。

当发泡剂含量较少时,熔体中所含气泡较少,相互作用力较小,气泡受到熔体强度的作用力多于气泡间相互作用力,泡孔有足够的空间膨胀和较小的熔体挤压力,所以此时泡孔较大;当发泡剂含量继续增加时,单位面积上泡孔增多,气孔分布较均匀,泡孔直径较小,此时的建材密度较小;当发泡剂含量继续增加时,会出现并泡现象,此时泡孔当量直径又回升变大,但泡孔分布很不均匀,局部甚至出现少泡的现象,导致此时建材密度变大。当泡孔分布均匀,密度最低时,最佳发泡剂质量含量为1.2%。

温度对再生EPS建材性能的影响

当再生EPS料性和其它助剂一定时,挤出建材的泡孔直径随着温度的增加而增加,密度和力学性能均随温度增加而下降。由于随着温度的增加,PS融酯的黏度下降,泡孔在自由发泡胀大过程中所受包覆力也下降,于是泡孔直径逐渐变大直至并泡出现。在气泡壁破裂并泡出现前,泡孔直径变大趋势逐渐缓和,此时,泡孔直径较大,单位面积泡孔个数最多,建材密度最小。温度超过155℃后,并泡出现,泡孔直径逐渐变大,数量变少,建材力学性能保持持续变小趋势。综合考虑建材力学性能的要求,以及密度对原料成本的投入影响,选择最适发泡区温度为155℃。 

增韧剂含量对再生EPS建材性能的影响

当再生EPS料性和其它助剂一定时,挤出建材的泡孔直径和密度随着增韧剂含量的增加略微变小,力学性能随着增韧剂含量的增加而增加,硬度的增幅较小,弯曲强度和冲击强度增幅较大。考虑添加增韧剂的成本,选择最适增韧剂质量含量是3.0%。 

转速对再生EPS建材性能的影响

当再生EPS料性和其它助剂一定时,挤出建材的泡孔直径和密度随着单螺杆挤出机转速的增加先减小后又增大,力学性能均随着挤出机转速的增加先增大后又降低,转速对建材弯曲强度的影响较小。密度与泡孔直径变化趋势一致,验证了熔体和气体满足气液相平衡时,气泡越细密,分布越均匀,样品密度越小。当样品密度最小,弯曲强度、硬度、冲击强度最大时,转速为40r/min。

挤出建材的扫描电镜分析

根据正交试验结论条件下挤出建材的SEM图可以看出:泡孔分布较均匀,无明显并泡或极小泡现象;泡孔尺寸差异性小;泡孔平均直径约100μm。此泡孔结构说明发泡剂分散均匀,无局部过热现象。对于泡孔直径大小,直径太大,虽有用料省的优点,但易导致力学性能不足,在最佳配方组份和工艺条件下,得到的建材样品密度低至0.430g/cm3。

结论

(1) 四因素三水平正交设计试验结果表明,各设计因素对样品泡孔直径的影响大小顺序是:发泡剂含量>挤出温度>转速>增韧剂含量;对样品密度的影响大小顺序是:发泡剂含量>挤出温度>增韧剂含量>转速。 

(2) 单因素多水平试验表明,得到的最优配方组分和工艺条件是:发泡剂含量1.2%,挤出速度40r/min,增韧剂含量3.0%,挤出机四区温度依次是140℃、155℃、145℃、160℃。

(3) 最佳配方含量和工艺条件下得到的样品密度可低至0.430g/cm3,平均泡孔直径约100μm。泡孔分布均匀,大小合适,力学性能良好。

全文内容需要订阅后才能阅读哦~
立即订阅

相关阅读

回收
乐高集团控股公司KIRKBI加码循环塑料投资
 2026-09-29
回收
美国SP组织发布先进回收车用塑料“质量平衡”指南
 2026-09-29
回收
孟加拉国EPR新规下,塑料回收如何转化为“塑料信用”?
 2026-09-29
回收
Syklo启用芬兰塑料回收工厂,每年可处理5万吨废塑料
 2026-09-29
回收
Meta首次采购塑料回收环保信用,MacroCycle获支持建美国5000吨rPET工厂
 2026-09-28
回收
万凯新材2026年上半年净利增逾9倍,聚酯瓶片行业复苏加速
 2026-08-25
编辑精选
更多
油价突破110美元,PE、PP、PVC集体涨价,企业却在减产
章健玲 高级责任编辑
企业需优化库存与订单结构,做好油价波动应对预案。
中石化、中石油、中国中化入局 PEEK 树脂,国内产业链多点推进
林巧玲 编辑
行业需要合理规划产能投放节奏

您可能感兴趣

换一换

  • 人脉
  • 企业
loading... 无内容
{{[item.truename,item.truename_english][lang]}} {{[item.company_name,item.company_name_english][lang]}} {{[item.job_name,item.name_english][lang]}}
{{[item.company_name,item.company_name_english][lang]}} 公司名称    {{[item.display_name,item.display_name_english][lang]}}  

人工智能AI 回收 PCR 汽车

再生聚苯乙烯挤塑建材影响因素研究

识别右侧二维码,进入阅读全文
下载
x 关闭
订阅
亲爱的用户,请填写一下信息
立即订阅
顶部
反馈
客服
新闻
市场新闻
应用行业
产品类别
专访
视频
图片故事
热点专题
活动推介
杂志
前线
塑料应用
化学品及原料
加工技术与装备
环境与节能
大咖面对面
产品类别
注塑机
挤出机
辅助设备
吹塑机
模具
热流道
螺杆
应用行业
包装
汽车
医疗
回收
电子电器
LED照明
建筑
其他
活动
线下研讨会
在线研讨会
CHINAPLAS
CPS+ 在线供需对接平台
官方刊物
CPS 电子报
媒体介绍
社交媒体
微信
微博
Copyright © 2026 雅式橡塑网 北京雅展展览服务有限公司 All rights reserved 本网站内容受版权保护, 未经许可不得转载  京ICP备19044398号-1 京公网安备11010502056620号